GB/T 131—2006对表面粗糙度符号、代号及其注法作了相应的规定。
表面粗糙度基本图形符号如图1所示:
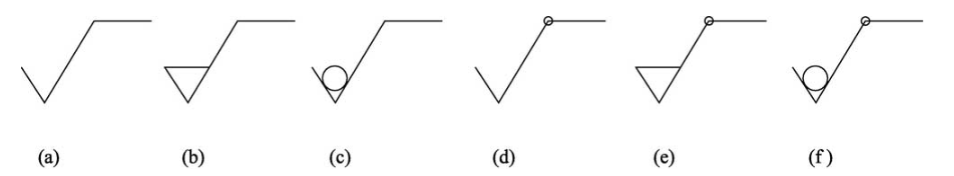
图1中表面粗糙度基本图形符号的含义如下:图(a)用任何方法获得的表面;图(b)用去除材料的方法获得的表面,如车、铣、刨、磨、电火花等加工方法;图(c)用不去除材料的方法获得的表面,如铸、锻、轧等加工方法;图(d)表示在图样某个视图上构成封闭轮廓的各表面有相同的表面结构要求时,用任何方法获得的表面;图(e)表示在图样某个视图上构成封闭轮廓的各表面有相同的表面结构要求时,用去除材料的方法获得的表面;图(f)表示在图样某个视图上构成封闭轮廓的各表面有相同的表面结构要求时,用不去除材料的方法获得的表面。
当需要表示的加工表面对表面特征的其他规定有要求时,应在表面粗糙度符号的相应位置注上若干必要项目的表面特征规定。表面特征的各项规定在符号中的注写位置如图2所示。
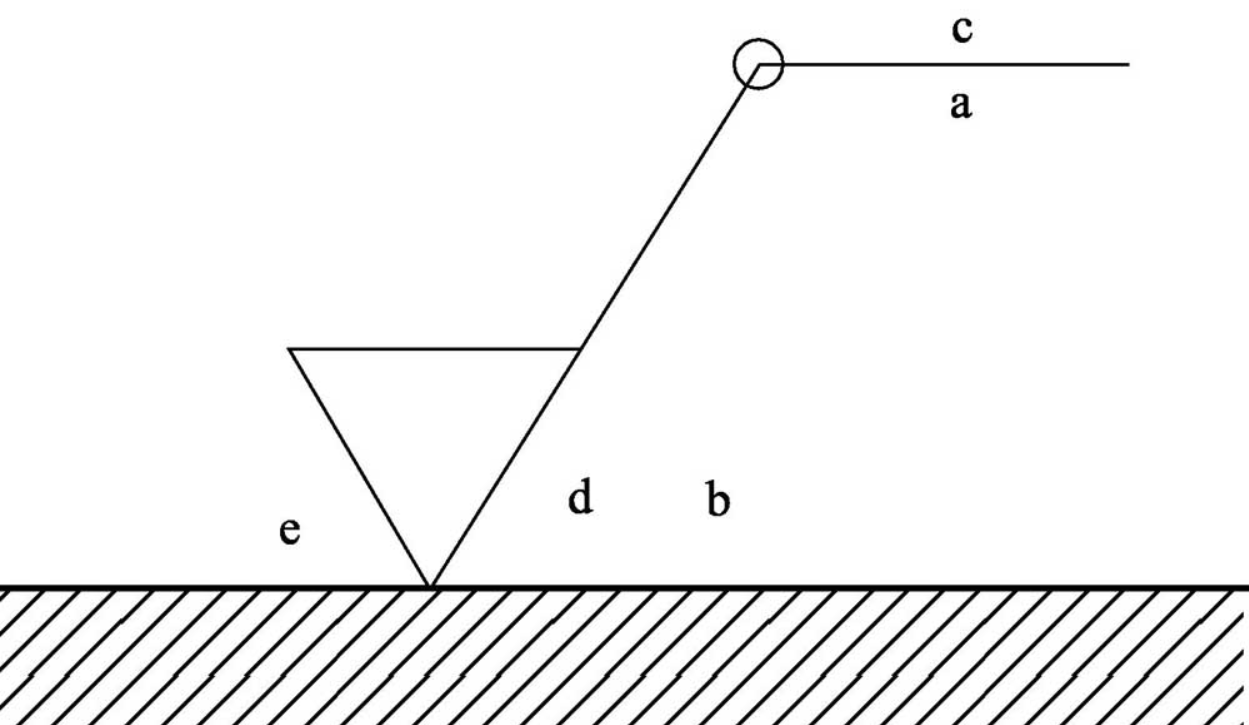
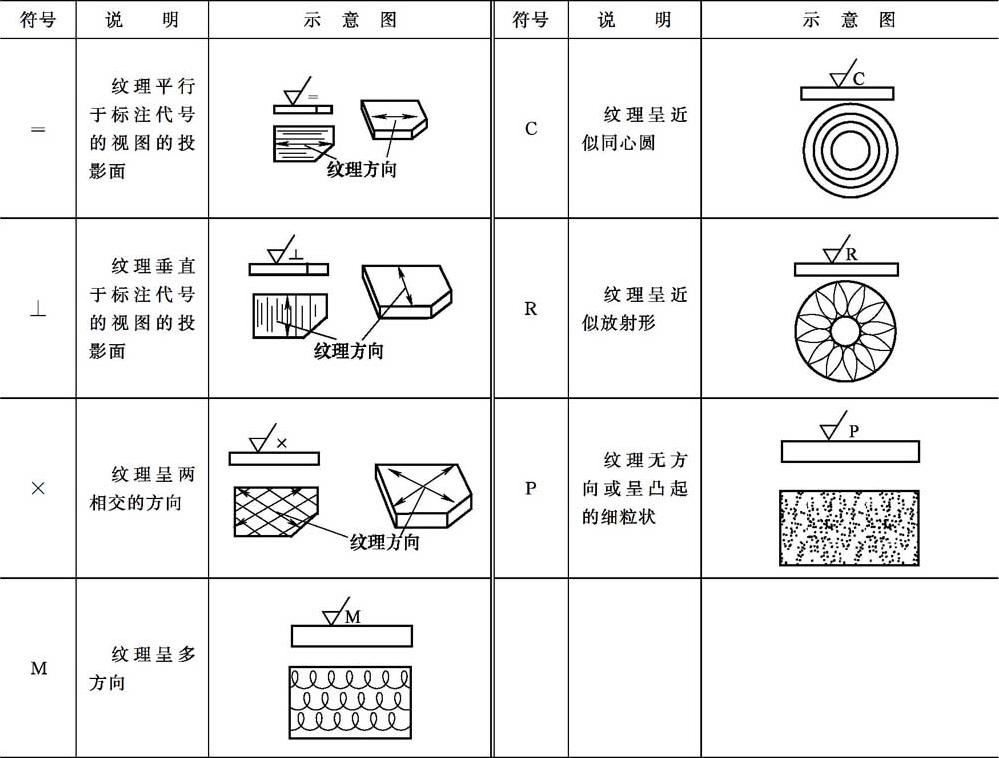
图2中a~e分别注写以下内容:位置a注写表面结构的单一要求;位置a和b注写两个或多个表面结构要求。在位置a注写第一个表面结构要求,方法同上。在位置b注写第二个表面结构要求。如果要注写第三个或更多个表面结构要求,图形符号应在垂直方向扩大,以空出足够的空间。位置c注写加工方法、表面处理、涂层或其他加工工艺要求等;位置d注写所要求的表面纹理和纹理的方向,如“=”“×”“M”等;位置e写所要求的加工余量,以毫米为单位给出数值。加工纹理符号见表1。
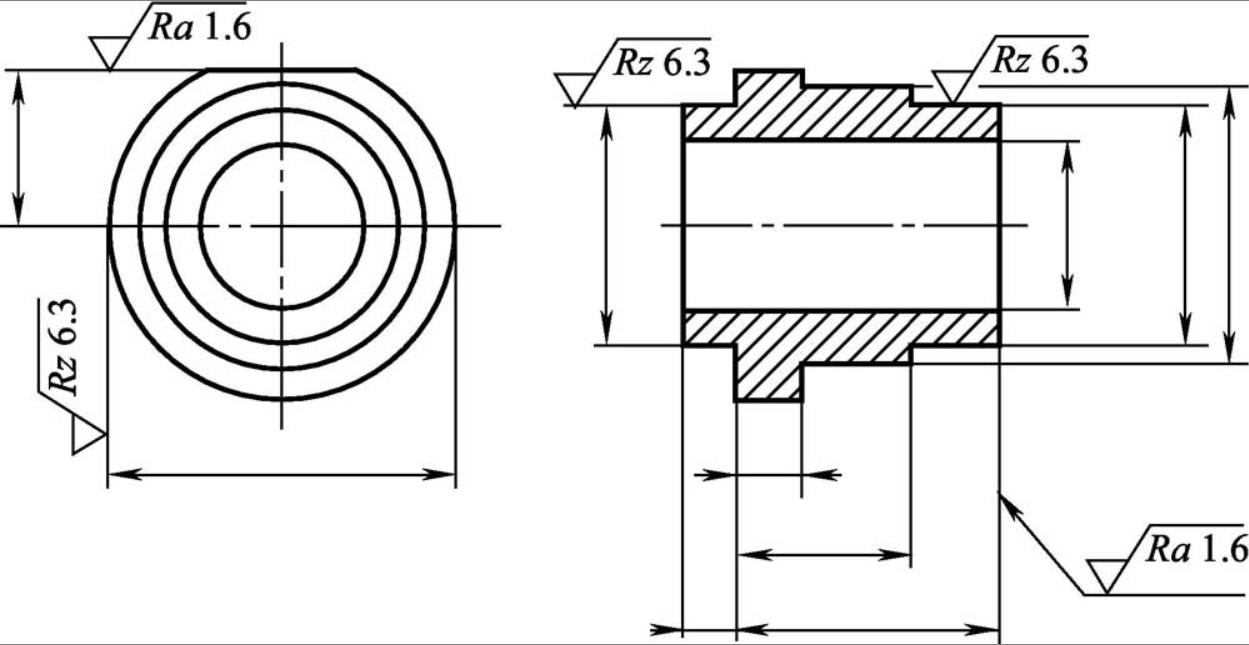
表面粗糙度参数符号、代号一般注在可见轮廓线、尺寸界线、引出线或它们的延长线上,如图3所示。符号的尖端必须从材料外指向表面,代号中数字及符号的方向必须按尺寸标注的规定。
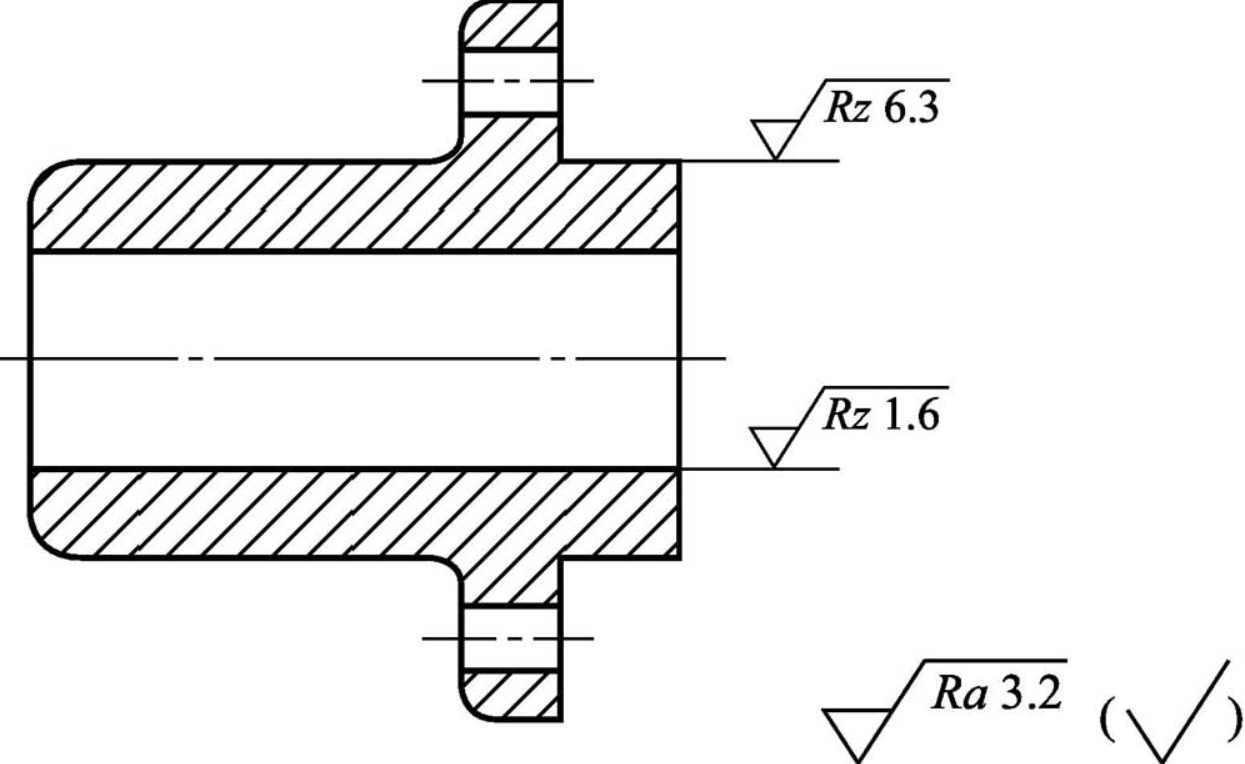
如果在工件的多数(包括全部)表面有相同的表面结构要求,则其表面结构要求可统一标注在图样的标题栏附近。表面结构要求的符号后连圆括号,在圆括号内给出无任何其他标注的基本符号,如图4所示。
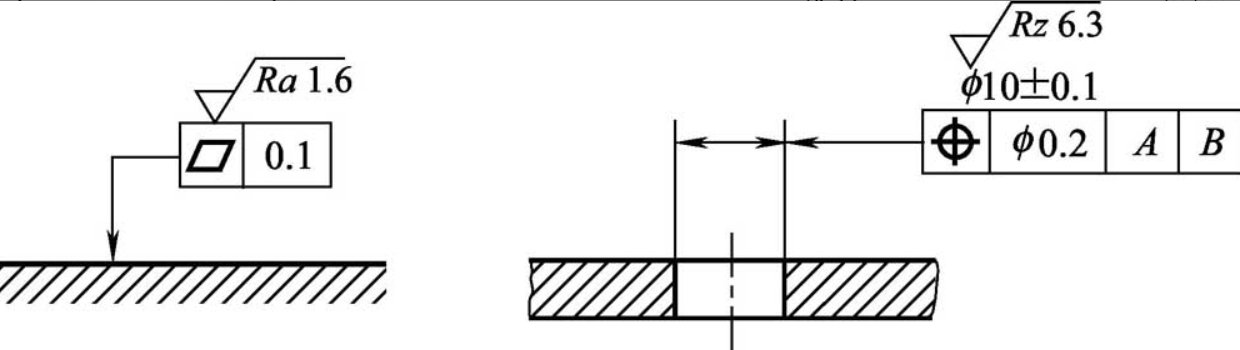
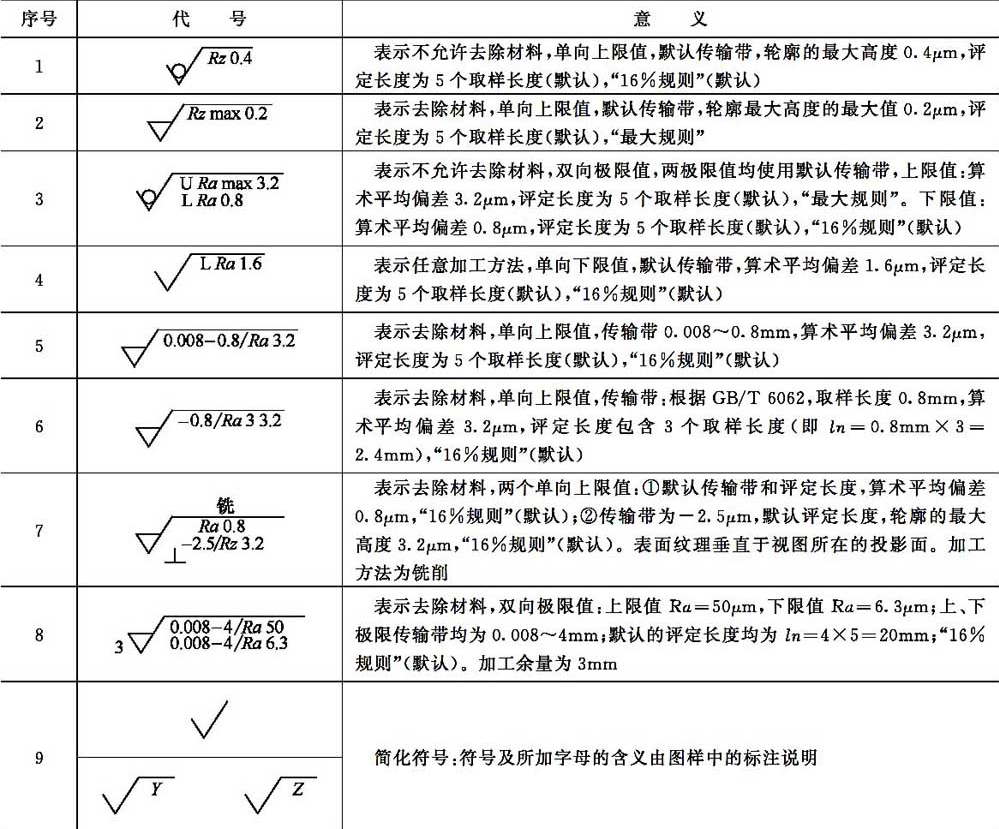
总的原则是根据GB/T 4458.4—2003《机械制图尺寸注法》的规定,表面粗糙度的注写和读取方向与尺寸的写和读取方向一致。表面粗糙度在形位公差框上的标注,如图5所示。表面粗糙度在图样中的标注及含义见表2。
图样标注规定了要求,能否兑现取决于加工与检测。GB/T 131 解决的是“如何表达”,而参数能否达标,要看测量手段能否在对应量级上给出可信数据。
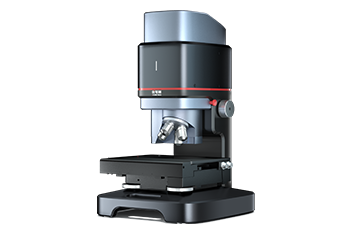
对 Ra 进入亚微米乃至纳米级的表面,非接触光学测量已是常用的验证方式:优可测 AM 系列白光干涉仪可按 ISO标准输出 Ra、Rz 、Sa等轮廓参数,使图样标注与实测数据在同一套标准语言下对应。

深圳总部:深圳市福田区彩田路7006号深科技城C座6层
武汉分公司:武汉市东湖新技术开发区关山一路1号光谷
软件园恒隆大楼D8栋三单元一楼
苏州分公司:苏州工业园区西马环路16号西交大苏州科教
创新基地主楼102-104
成都分公司:成都高新区锦云东三巷1号金融麦田C104
服务热线:400 080 3885
Sales@atometrics.com.cn