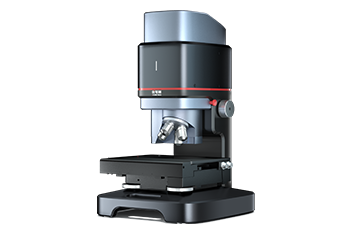
同一块工件表面,在两台不同品牌白光干涉仪上测得的 Ra 总是不同,操作者首先怀疑设备准不准、仪器操作是否错误、干涉条纹是否找到,但问题往往出在更靠前的一步,两次“所测的粗糙度”是否在同一评定条件下被定义。
表面粗糙度参数对评定条件具有强敏感性,本文优可测将从表面形貌分层评定入手,带大家了解同一被测表面在不同滤波设置下呈现出显著的 Ra 差异,并回应工程检测与数据比对中的这一普遍争议。
工件表面天然带有不同节距的峰谷起伏,工件表面对理想表面的偏差分为:表面粗糙度、波纹度、宏观几何形状误差。三种形貌信息构成因素联系紧密,通常同时存在于加工表面,彼此相互重叠。因此,要实现对表面粗糙度误差的准确测量和评定,就必须将表面粗糙度信息从表面形貌信息中可靠地提取出来。
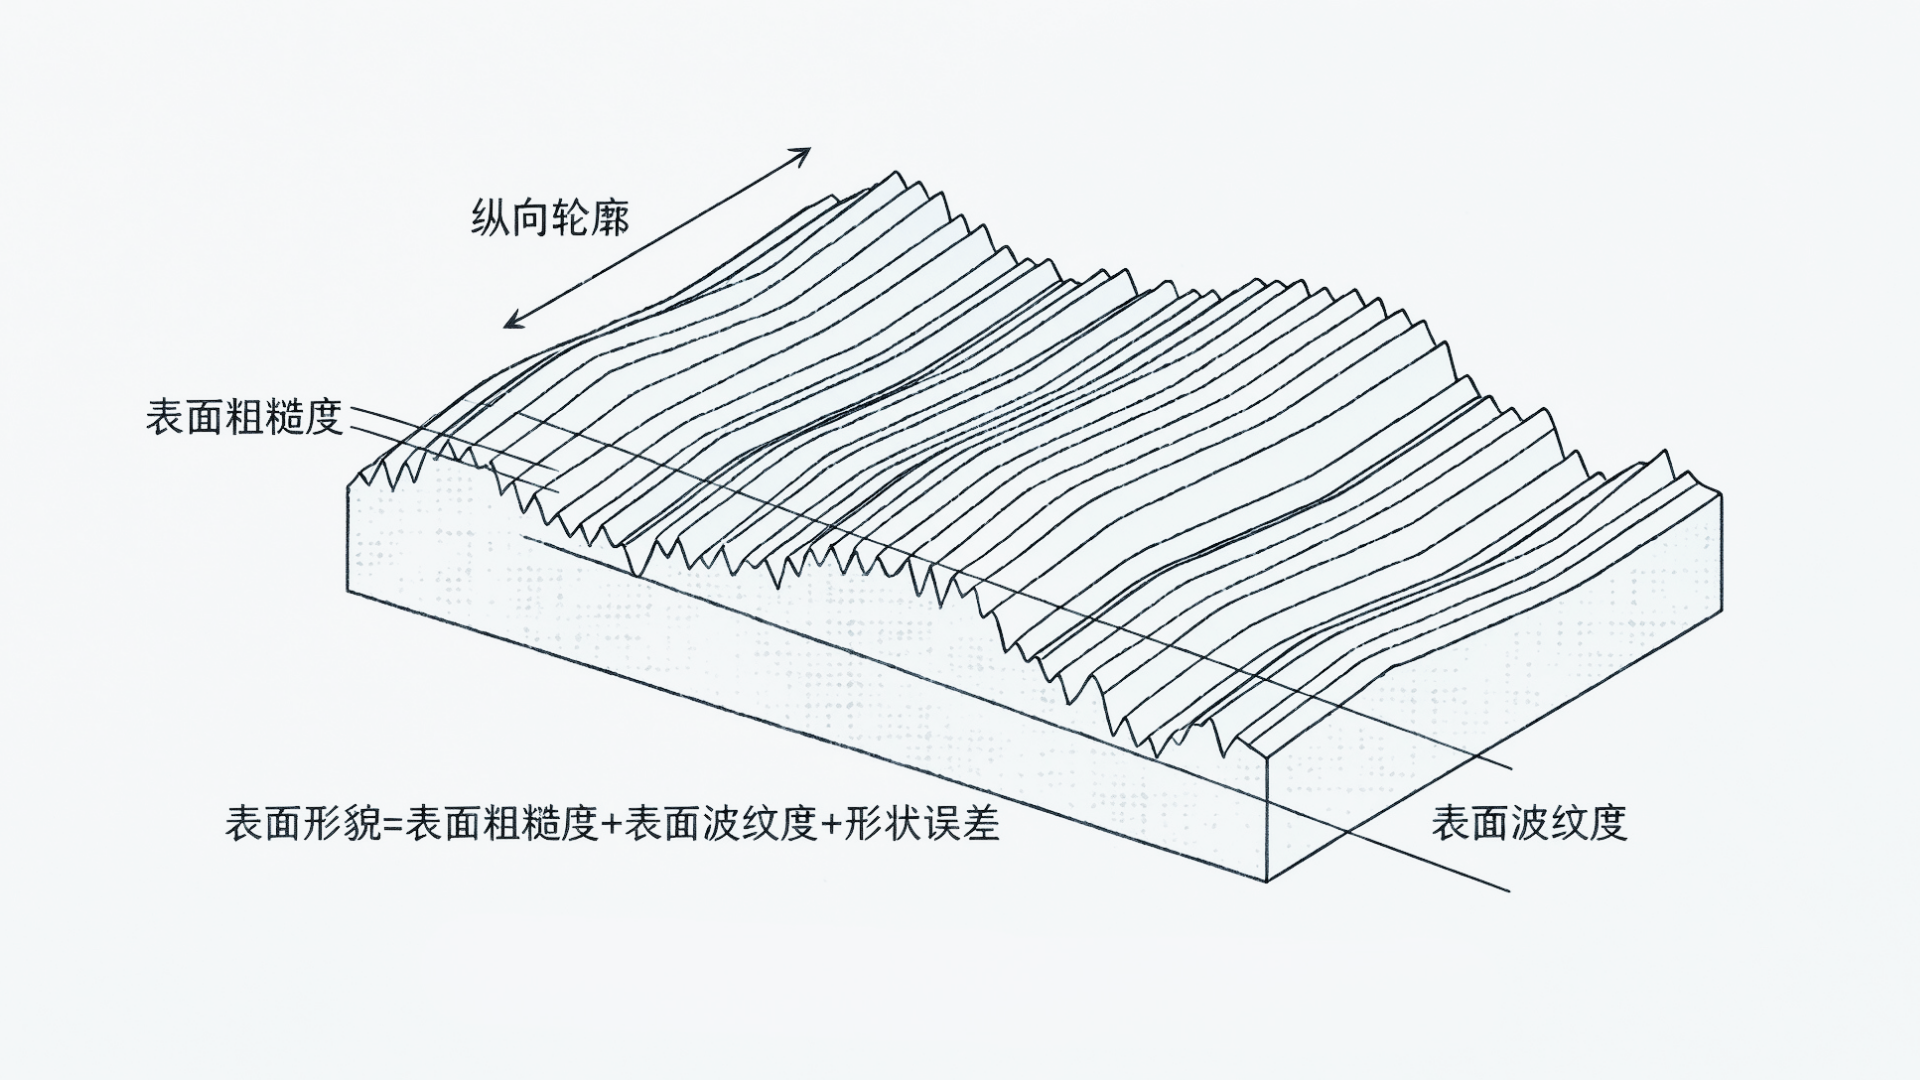
随着表面形貌研究地不断发展以及新方法新技术地不断出现,学者们提出了根据波长的大小对表面形貌误差进行划分,并在国标GB/T3505中对它进行了标准化。标准中通过使用三个不同波长轮廓滤波器对工件表面形貌进行划分。
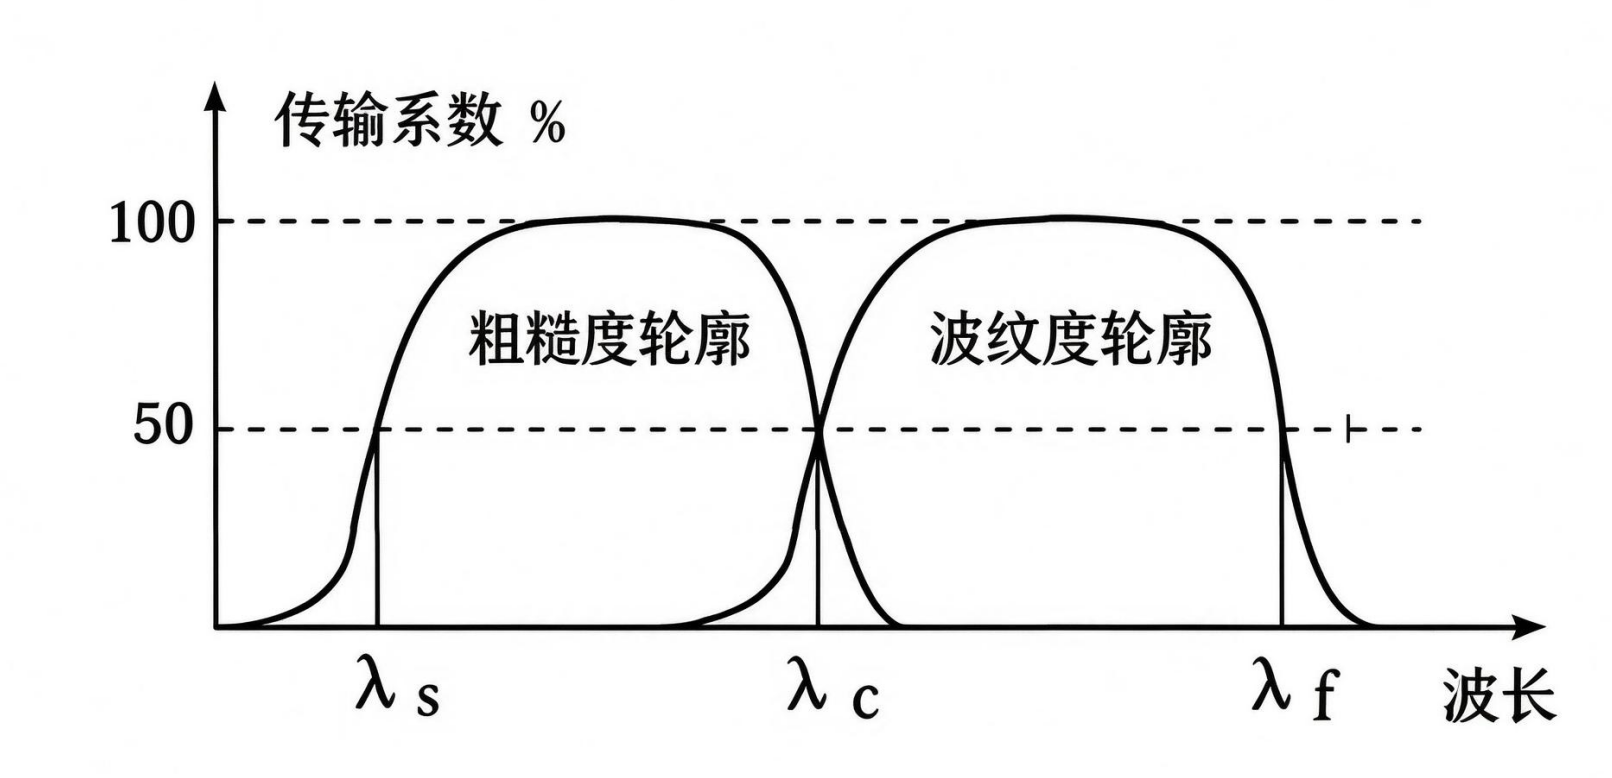
λs 和λc两个关键截止波长构成了粗糙度的频带边界。在对表面粗糙度误差进行测量时,只要能找到合理的波长值即可完成对表面粗糙度的准确分离和可靠评定。ISO 11562:1996 最早提出了用零相移的高斯滤波中心来作为表面粗糙度测量中的评定中线,该标准后由 ISO 16610-21:2011 承接,高斯滤波的 50% 截止传输特性与零相移特征在现行体系中得以延续。
短波截止波长λs 用于定义粗糙度频带的高空间频率边界(短波端)。在进行零件表面轮廓信息的测量过程中,白光干涉仪对工件实际表面采样得到的原始数据是含有多种频率成分的复杂信号,如仪器电子噪声、偶然性微缺陷尖峰等极短波长成分。合理的λs取值能够防止其对 Rz、Rt 等极值型参数产生非物理性抬高。λs 量级通常远小于 λc。
长波截止波长λc 用于定义粗糙度分量与波纹度分量的分界频率。空间波长大于 λc 的成分被抑制并归入波纹度乃至形状分量;波长小于 λc 的成分进入粗糙度评定频带。
对于中频起伏携带显著能量的典型机加工表面,λc 的取值直接决定进入粗糙度评定的起伏成分多少:
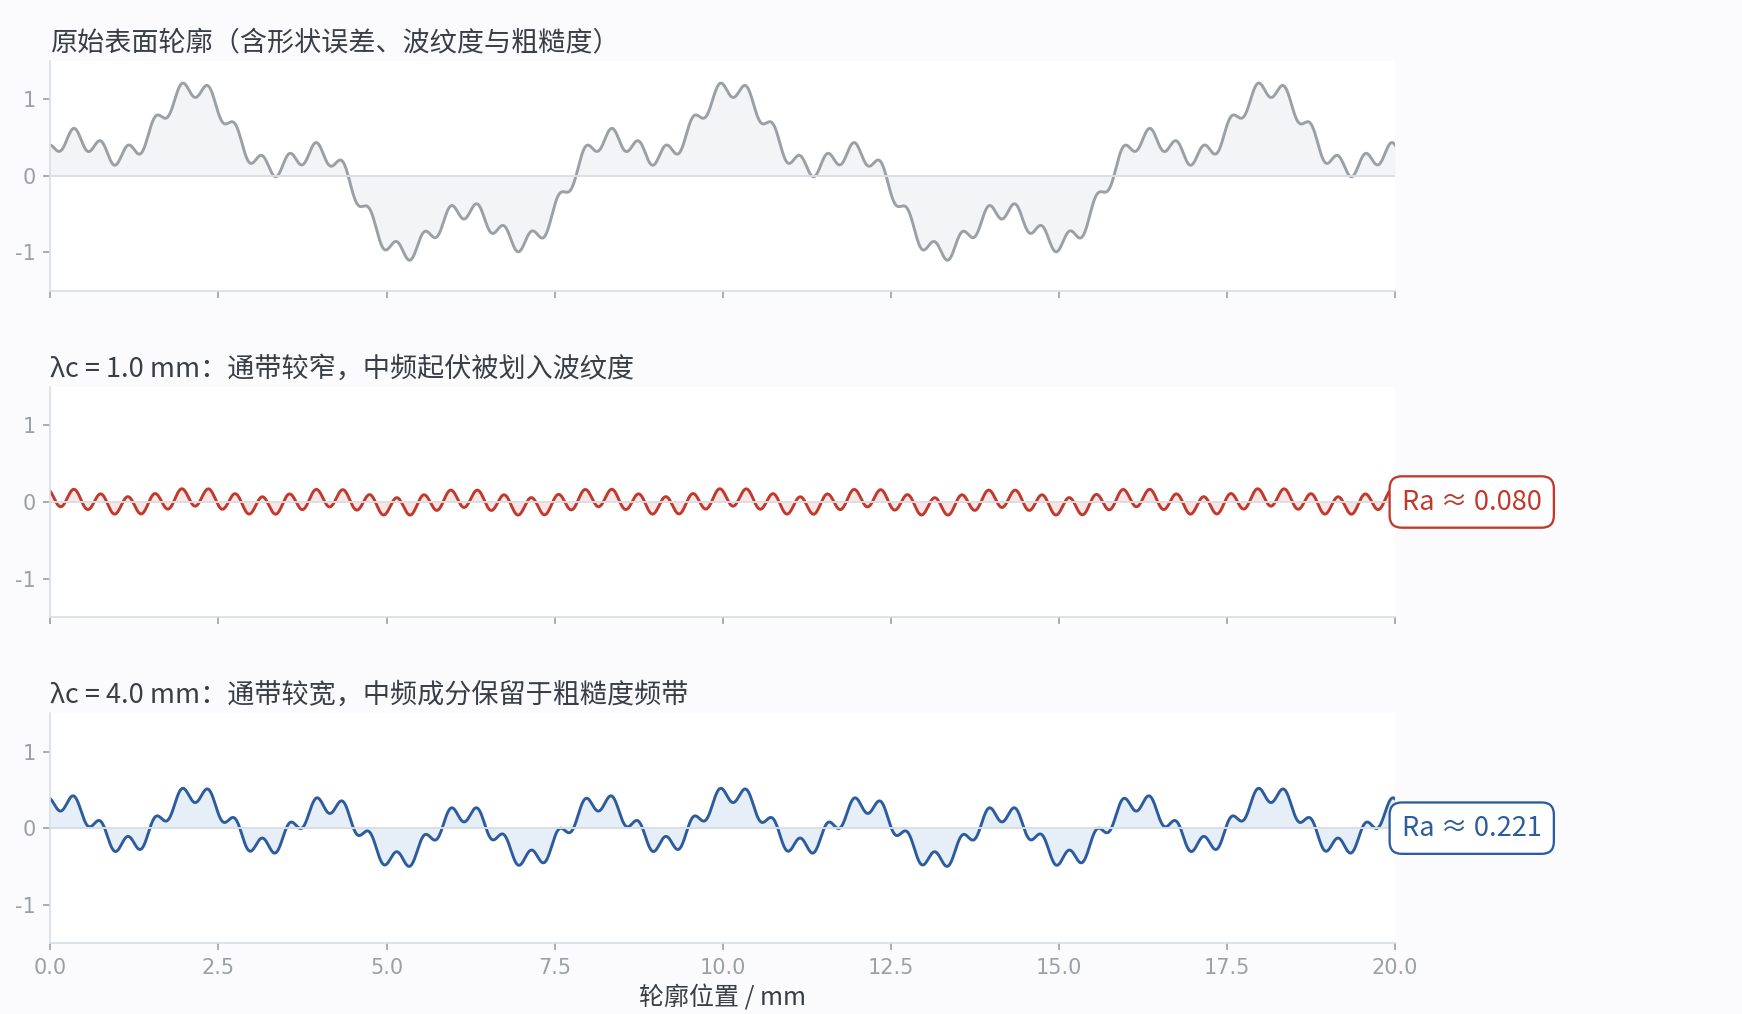
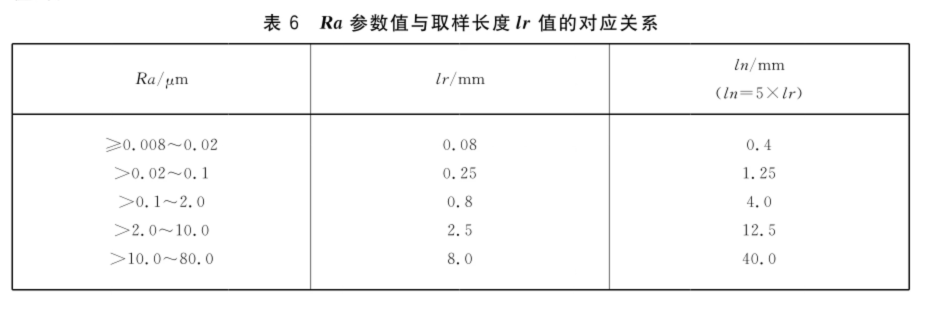
λc 不可任意设定。在经典轮廓法体系中,λc 在数值上等于取样长度 lr(需注意:lr 为空间域的基准线长度,λc 为频率域的截止波长,二者物理含义不同,仅数值统一)。GB/T 1031规定了取样长度 lr 与Ra参数值的对应关系(标准原文针对触针式仪器给出,非接触式光学仪器参照适用):
对工程实践而言,粗糙度不是样品的“固有常数”,而是一组依附于评定条件的条件性表征结果。唯有在λc、λs 与评定长度等多评定参数一致的情况下,并在仪器使用过程中保持环境的一致性,减少震动等因素的影响,测量结果才具备跨设备、跨实验室的比对意义。 这也是从“测出一个数”走向“测出可信的数”的分水岭。
在计量溯源方面,优可测白光干涉仪已取得欧盟 CE、SGS 9001、SEMI S2 等资质,溯源体系覆盖ISO、GB/T、DIN、NF、JIS、UNE、UNI、BSI多项全球标准,测量标准可溯源至中国计量科学研究院,为评定一致性提供了设备与溯源基础,为半导体、精密光学与新材料领域的表面粗糙度评定提供可比对的数据基础。

深圳总部:深圳市福田区彩田路7006号深科技城C座6层
武汉分公司:武汉市东湖新技术开发区关山一路1号光谷
软件园恒隆大楼D8栋三单元一楼
苏州分公司:苏州工业园区西马环路16号西交大苏州科教
创新基地主楼102-104
成都分公司:成都高新区锦云东三巷1号金融麦田C104
服务热线:400 080 3885
Sales@atometrics.com.cn