表面粗糙度参数值是设计图样上对零件表面微观不平度提出的允许评定指标,它既约束表面质量与使用性能,也直接决定加工难度与制造成本。参数值的选择既要满足零件的使用要求,也要考虑到零件的制造及经济性。在选择时应在满足零件表面功能的前提下,评定参数值应尽可能大,以减小加工难度,降低生产成本。
目前,使用计算法确定零件表面的参数值比较困难,而采用试验法来确定零件表面的参数值则成本过高。所以,在进行设计时,一般采用类比法确定零件表面的评定参数值。
类比法并非简单照搬同类零件的数值,而需要结合零件的功能定位、受力状态、配合性质与尺寸特征逐项判断。常用原则可归纳为七条。
通常尺寸公差、表面形状公差小时,表面粗糙度参数值也小。但表面粗糙度参数值和尺寸公差、表面形状公差之间并不存在确定的函数关系。如手轮、手柄的尺寸公差值较大,但表面粗糙度参数值却较小。
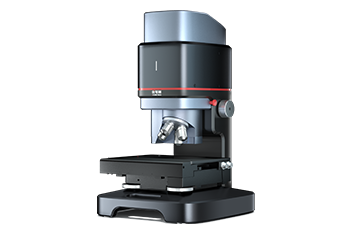
下表列出幅度参数 Ra 不同取值所对应的表面特征、微观特征与典型应用实例,可作为类比选用的参照,表中 Ra 单位为μm。档位越低,加工与测量难度越大,最低一档 Ra 0.025~0.05μm 对应 25~50nm 的高度起伏,已进入纳米量级,接触式触针易划伤软质材料与镀层且单次仅得一条轮廓线,此类表面多采用优可测白光干涉仪这类非接触式光学测量方法评定,测量精度达亚纳米级别,以“面”的形式获取表面3D形貌,最高 RMS 重复性 0.002nm,可覆盖从半光表面到镜状光泽表面的完整评定档位。
|
Ra/μm |
表面特征 |
表面微观特征 |
应用实例 |
|
3.2~6.3 |
半光表面
|
微见加工痕迹 |
半精加工面、支架、轴、衬套端面、带轮、凸轮侧面等非接触的自由表面,所有轴和孔的退刀槽、不重要的铰接配合表面等 |
|
1.6~3.2 |
看不清加工痕迹 |
箱体、箱盖、支架、套筒等和其他零件结合而无配合要求的表面,定心的轴肩,键和键槽,低速工作的滑动轴承和轴颈的工作面,张紧链轮,导向滚轮壳孔与轴的配合表面 |
|
|
0.8~1.6 |
光表面 |
可辨加工痕迹的方向 |
衬套、滑动轴承和定位销的压入孔表面,花键的定心表面;带轮槽,一般低速传动的轴颈;电镀前的金属表面 |
|
0.4~0.8 |
微辨加工痕迹的方向 |
中型机床(普通精度)滑动导轨面,圆柱销,圆锥销和滚动轴承配合的表面;中速转动的轴颈;内、外花键的定心表面等 |
|
|
0.2~0.4 |
不可辨加工痕迹的方向 |
工作时承受反复应力的重要零件表面,保证零件的疲劳强度、并在工作时不破坏配合特性的表面,如轴颈表面、活塞和柱塞表面;IT5、IT6公差等级配合的表面;圆锥定心表面 |
|
|
0.1~0.2 |
极光表面 |
暗光泽面 |
工作时承受较大反复应力的重要零件表面,保证零件的疲劳强度、防腐性及在活动接头工作中的耐久性的表面,如活塞销表面、液压传动用的孔表面、保证精确定心的圆锥表面 |
|
0.05~0.1 |
亮光泽面 |
精密机床主轴箱与套筒配合的孔;仪器中承受摩擦的表面,如导轨、槽面等;液压传动用孔的表面,阀的工作表面,气缸内表面,活塞销的表面 |
|
|
0.025~0.05 |
镜状光泽表面 |
特别精密的滚动轴承套圈滚道,钢球及滚子表面;量仪中的中等精度间隙配合零件的工作表面;工作量规的测量表面;摩擦离合器的摩擦表面等 |

深圳总部:深圳市福田区彩田路7006号深科技城C座6层
武汉分公司:武汉市东湖新技术开发区关山一路1号光谷
软件园恒隆大楼D8栋三单元一楼
苏州分公司:苏州工业园区西马环路16号西交大苏州科教
创新基地主楼102-104
成都分公司:成都高新区锦云东三巷1号金融麦田C104
服务热线:400 080 3885
Sales@atometrics.com.cn