表面粗糙度是衡量产品质量的重要指标。长期以来,触针式粗糙度仪凭借原理简单、测量范围广的优势,一直是工业表面评价的主力工具。但当被测表面越来越光滑、材料越来越多样、结构越来越复杂时,这种沿一条线测量的方式,开始撞上了它的测量特性天花板。
触针法利用传感器捕捉触针随被测样品表面起伏产生的位移变化,通过电感线圈将位移变化转换为电信号,经滤波、放大、转换等处理后,最终获取被测样品的表面微观形貌信息,如图1所示。

触针式粗糙度仪凭借测量原理简单、测量范围广(通常Ra 0.02–10 μm)等优势,在实际生产中应用广泛。但它的局限性同样根植于其物理原理:
测量时探针与试样表面保持几十微克的接触力,测量力虽小但针尖极小,接触点压强可观。软质材料(铝、铜、聚合物薄膜、光刻胶)表面可能被划伤,导致测量结果失真;但接触力过小又会导致探针针尖无法到达被测谷底部。而对于有粘性的样本,探针划过时可能发生粘连,导致无法正常测量。
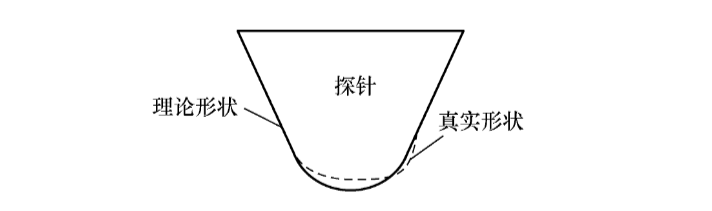
此外,理想的探针形状是1个具有球形针尖的圆锥形,由于加工误差和使用磨损,探针真实几何形状偏离理想形状影响了测量结果的一致性。
触针式测量方法仅能垂直方向测量试样表面,无法展现试样表面的三维形貌 。这意味着,探针走过的只是一条线的微观轮廓,而这条线以外的区域有划痕?有凹坑?一概不知。但在材料表面微观领域评判表面粗糙度时,面粗糙度Sa比线粗糙度Ra往往更加全面且具有代表性。
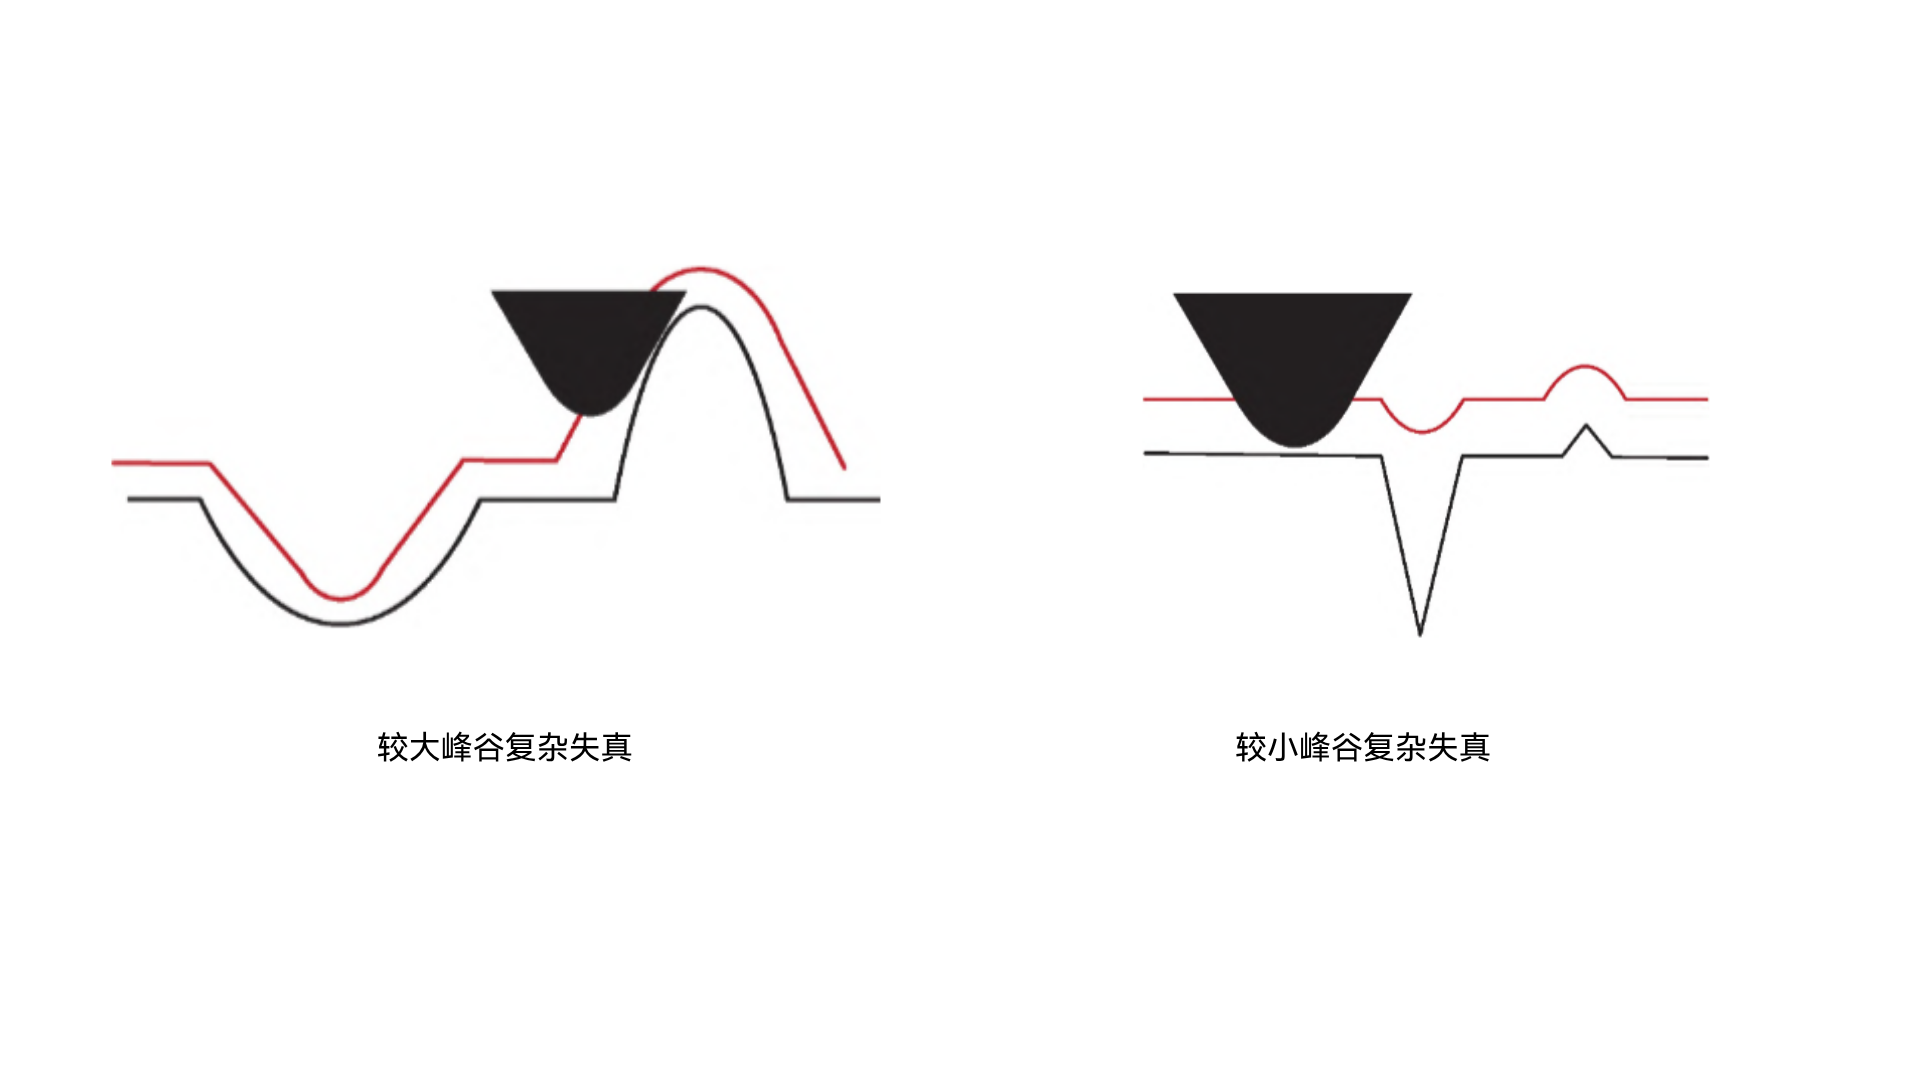
由于探针尺寸的限制,探针无法进入小于针尖直径的凹槽。更关键的是,当被测表面峰谷坡度超过一定角度时,探针接触点会从球形部分过渡到圆锥部分,采集到的数据将真实轮廓的上升沿和下降沿扫描成直线,完全丢失斜率信息;小型尖峰和深谷轮廓被平滑化,扫描结果严重偏离真实形貌。以下是两种典型的复杂失真现象:
逐点扫描导致测量耗时较长,难以适应批量检测或大尺寸全检。定位和辨认细微测量位置有困难;检测器追踪有时还需对样本进行切割和处理,进一步增加成本。
上述困难不是触针式仪器的“缺陷”,而是线剖面测量范式的共同特征。在常规工程表面,触针式仍是成熟、可靠、成本低的测量基准。但当测量任务提出更高精度、更复杂材料与结构、更全面的面阵数据需求时,线剖面提供的信息维度就难以充分回答了。而白光干涉仪的物理原理又恰恰决定了它与这些问题的天然匹配性。
白光干涉法结合光学干涉原理与计算机图像处理技术,通过扫描零件表面可获取三维形貌信息。其工作原理为:光源发出的光经聚光镜后形成一束平行光,被分光镜分为参考光束和测量光束;两束光分别经参考面和测量面反射后汇合,产生干涉现象;干涉条纹的零光程差位置形成的干涉图像,可反映工件表面的起伏状态;计算机对工件每个点位的干涉图像进行处理,最终生成整个被测表面的形貌数据。

白光干涉仪使用宽光谱光源,通过垂直扫描和干涉信号分析,一次扫描获得整个视场内数十万至数百万个高度数据点,直接生成三维形貌。它与触针式的区别不只是“精度更高”,而是测量维度不同:
|
触针式的局限 |
白光干涉仪的回应方式 |
|
接触力损伤软质材料 |
光学非接触,零物理作用力 |
|
仅线粗糙度,无法展现三维形貌 |
单次扫描同时输出线粗糙度、面粗糙度及3D形貌 |
|
探针物理尺寸限制,复杂结构不可测 |
光学方法无探针半径限制 |
|
点扫描,效率低 |
面扫描方式使测量速度可比触针式提升数倍 |
白光干涉仪与触针式粗糙度仪是两种完全不同的测量范式,它在非接触、复杂结构适应性、检测效率等多个方面形成了对触针式粗糙度仪的补充乃至替代。对于追求更高精度、更全面表面评价的制造场景,它提供的是一套更完整的测量方案。
白光干涉仪在工业现场早已是成熟的测量手段,而不同厂商的产品在测量精度、操作效率、适用场景上各有侧重。
优可测AM系列白光干涉仪,围绕精密制造中日益提升的测量需求,提供了一套兼顾精度与效率的解决方案,可实现对精密器件及材料表面进行亚纳米级测量,以“面”的形式获取表面3D形貌,涵盖粗糙度、台阶、轮廓、三维形貌等多种分析维度。
目前,优可测白光干涉仪AM系列已广泛应用于新能源、半导体、精密光学、3C电子、材料、液晶显示、医疗器械、工具等多个领域。
测量的本质,是用有限的观测回答无限的问题。触针式粗糙度仪用一条线回答了半个多世纪的工业粗糙度评价需求,而白光干涉仪用一张面阵三维图景,打开了更多问题的回答方式。当问题变了,答案的工具也随之改变。白光干涉仪提供的,是比触针式更完整地回答这些新问题的能力。
[1] 刘艳玲, 王洪忠, 唐忠刚, 等. 基于白光干涉法与触针法粗糙度检测比较研究[J]. 工业计量, 2026, 36(2): 15-19. DOI: 10.13228/j.boyuan.issn1002-1183.2025.0208.
[2] 廖奕鸥, 冯辉, 张重远. 接触式与非接触式测量粗糙度方法探讨[J]. 物理测试, 2023, 41(2): 32-37. DOI: 10.13228/j.boyuan.issn1001-0777.20220038.
[3] 何宝凤, 丁思源, 魏翠娥, 等. 三维表面粗糙度测量方法综述[J]. 光学 精密工程, 2019, 27(1): 78-93. DOI: 10.3788/OPE.20192701.0078.
[4] 张剑. 触针接触式表面粗糙度测量仪[J]. 仪器仪表用户, 2004(3): 122-124.
[5] 吴建昌, 师五喜. 几种常见的表面粗糙度仪[J]. 仪器仪表用户, 2009(3): 122-123.
[6] 王艳. 关于触针式粗糙度测量仪测量技术的几点认识[J]. 企业技术开发, 2016, 35(5): 21-22.
[7] 袁莉. 触针式粗糙度轮廓仪误差补偿技术研究[D]. 哈尔滨: 哈尔滨工业大学, 2024.
[8] 王康, 皮磊, 张树, 等. 触针式表面形貌测量仪探针几何特性引起的失真机理与识别方法[J]. 计量学报, 2024, 45(3): 325-331. DOI: 10.3969/j.issn.1000-1158.2024.03.04.