新能源汽车的动力电池、电机与车身结构大量依赖焊接连接,焊缝质量影响整车安全与使用寿命。3D线激光测量仪是一类基于激光三角测量原理的非接触式三维测量设备,通过向被测表面投射激光线、由相机采集反射光并计算三维坐标,可在产线上快速获取焊缝的轮廓、高度与缺陷数据,逐步成为新能源汽车焊缝检测的重要工具。
焊接是新能源汽车制造中质量风险集中的工序之一。动力电池模组的Busbar侧缝焊、电机定转子铁芯的叠压焊接、车身结构件的连接焊,断焊、气孔或塌陷可能引发短路、起火等安全隐患。焊缝检测的目的,是保证焊接结构的完整性、安全性与可使用性,并据此控制焊接位置、焊距高度与焊缝跟踪。
传统检测手段各有局限:目视检测主观性强,无法发现内部缺陷;磁粉与渗透检测仅覆盖表面缺陷;超声波与射线检测可查内部缺陷,但对人员技能要求高,射线检测还涉及辐射防护。这些方法大多难以兼顾高精度、实时与自动化,而产线节拍持续加快,人工抽检漏检风险高。
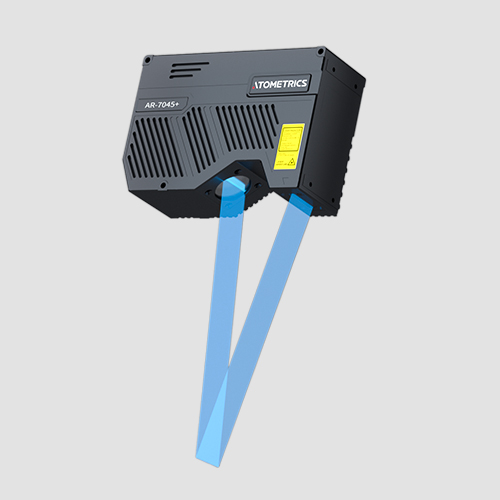
该设备基于激光三角测量法工作。激光发射器发出的激光经光学整形为一条激光线,投射到被测表面;与发射器成一定角度的相机同步拍摄这条激光线。由于表面高低起伏,激光线在成像平面上的位置随之变化,依据发射器、相机与被测点构成的三角几何关系,即可换算出该点的高度,逐点扫描即可重建焊缝的表面轮廓数据。
测量仪内部完成图像采集、三角换算与点云重建,输出高度图与轮廓数据,供软件判定焊缝是否合格。这一原理使它适合测量高度差、段差、平面度与焊缝形貌等参数。
动力电池Busbar侧缝焊检测。锂电池模组的Busbar连接片采用侧缝焊工艺,检测项目包括断焊、间隙、下塌、炸孔、焊窄、凸起、错边量等。优可测3D线激光测量仪AR-7000系列,3840点高精度测量、重复精度0.4μm,通过高度点云图配合连续轮廓工具,对断差进行多位置测量:断焊部分长度超过1mm判定NG,下塌长度或深度超过0.5mm判定NG,可稳定筛出焊接不良品。
电机定转子铁芯焊缝检测。定转子铁芯由硅钢片叠压后焊接成型,焊缝完整性、开裂、气孔都需要检测。这类工件表面同时存在反光与吸光区域,三维成像难度较大。优可测3D线激光测量仪AR8036,支持多重成像,Z轴重复精度0.4微米,在满足精度要求的同时把检测节拍压缩到约18秒。
极片划痕与PACK底盘涂胶检测。在电芯制造环节,极片划痕深度会破坏涂层完整性,需要三维形貌检测;在电池包与底盘集成的CTC结构中,涂胶轨迹的高度与连续性同样依赖线激光测量来把控。
测量精度与重复精度。精度要与验收标准匹配,而非越高越好——焊缝缺陷通常按0.5mm或1mm量级判定,若选型精度远超需求,成本会明显上升。重复精度决定同一位置多次测量的稳定性,是判断设备能否稳定测量的关键。以优可测3D线激光测量仪AR系列为例,其线激光传感器重复精度可达0.3微米量级,其中AR-7000系列重复精度为0.4微米。
选型时一个容易被忽略的点是表面适配。同一台设备在光洁试片上测得很好,换到焊接后的高反光、氧化皮表面就可能频繁丢点。建议在选型阶段直接用实际焊缝样件做测试,而不是只看标称精度参数。
未做对焦与标定即采集,会造成点云偏移、数据失真。
激光功率与成像参数不匹配,会使高反光表面过亮、吸光表面偏暗,出现数据空洞。
只做静态单点验收、不做产线节拍验证,上线后易出现节拍不达标而被迫返工。
忽略现场环境光与烟尘,焊接弧光、飞溅会干扰成像,需要做遮光与防护。
3D线激光测量仪把焊缝检测从抽检、目视推进到全检与数据化,在新能源汽车这一对安全高度敏感的行业具有现实价值。选型时以精度匹配、表面适配、节拍达标、集成能力四项为核心判断,配合产线实际样件测试,才能选到真正用得住的检测方案。