Ra、Rz、Rq是表面粗糙度评定中使用频率较高的三个高度参数,依据ISO 4287:1997与GB/T 3505-2009。三者的定义各不相同,对表面特征的敏感度也不一样:图纸标注Ra,却拿Rz的数据去验收,结论可能完全相反。把三个参数的区别弄清楚,是正确标注与验收的前提。
Ra(评定轮廓的算术平均偏差):在一个取样长度内,轮廓偏距的算术平均值。它表征表面粗糙度的总体水平,是工程图纸中最常见的标注值,Ra值越小,表面越光滑。
Rq(评定轮廓的均方根偏差):在一个取样长度内,纵坐标Zx的均方根值。由于对偏差做了平方处理,Rq对偏离中线较大的轮廓点更敏感。
Rz(轮廓最大高度):在一个取样长度内,最大轮廓峰高(Rp)与最大轮廓谷深(Rv)之和。它由极值决定,对表面上单个极端缺陷,如深划痕、凸起颗粒,反应更明显。
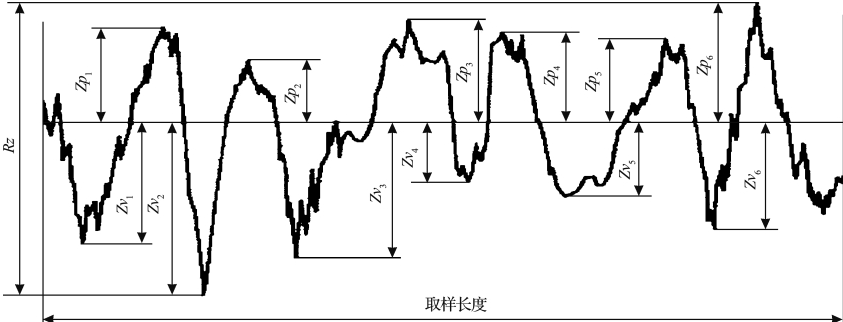
同一个表面,Ra、Rq、Rz给出的是不同侧面的信息。
Ra取的是偏距幅值的平均,个别深谷或高峰会被大量平缓区域“平均”掉;Rz取的是峰谷之和,一个深划痕就能把它抬高。因此,当表面存在偶发划伤而整体平整时,Ra可能变化不大,Rz却会明显增大。
Rq的敏感点在于平方加权:与Ra相比,它对波动大的轮廓响应更强。当需要反映表面偏离中线的剧烈程度时,Rq比Ra更直观。
从数值关系上看,同一表面的Ra与Rq通常比较接近但不相等,Rz则由个别峰值决定,与Ra之间不存在固定的倍数关系。因此把不同参数混在同一张验收表里比对,本身就缺少可比性。
这也解释了一个常见现象:同一零件,用不同参数去对照验收标准,得出的合格与否可能不一致,问题不在仪器,而在参数口径没有对齐。
参数值是统计量,必须依托取样长度(lr)与评定长度(ln)。GB/T 1031-2009采用中线制(轮廓法)进行评定,基准线分为两类:算术平均中线是实际工程中常用的基准线;另一类依据到轮廓各点距离的平方和取极小值的原则确定,多用于高精度分析。
取样长度选取过短,无法完整反映轮廓起伏;选取过长,会把波纹度等低频成分混进来。GB/T 1031-2009对不同粗糙度值区间规定了对应的取样长度与评定长度,选对长度是结果可靠的前提。
另外,Rt(轮廓总高度)是在评定长度而非取样长度上定义的,因此对任何轮廓都有Rt≥Rz。选取取样长度时,还需与被测表面的加工纹理方向配合,避免取样路径歪斜带来偏差。
除了高度特性参数,评定还包含间距特性与形状特性两类。RSm(轮廓单元的平均宽度)属于间距特性,反映表面轮廓在水平方向的周期性,例如车削加工规律性刀纹的间距;Rmr(c)(轮廓支承长度率)属于形状特性,表征给定高度截面上实体材料所占的比例,与抗磨损能力相关,改变截取高度c可绘制出支承长度率曲线(Abbott-Firestone曲线),曲线越陡峭,说明峰谷分布越集中,耐磨特性越均衡。
常规机械加工的图纸标注,用Ra即可。批量生产中,Ra更适合作为过程控制的常规指标,Rz则适合作为极限缺陷的把关指标,两者配合使用,兼顾总体水平与最坏情况。
涉及耐磨性、疲劳强度、密封或涂装附着的场景,建议补充Rz或Rmr(c),因为极端缺陷与承载比例对这些性能的影响更大。
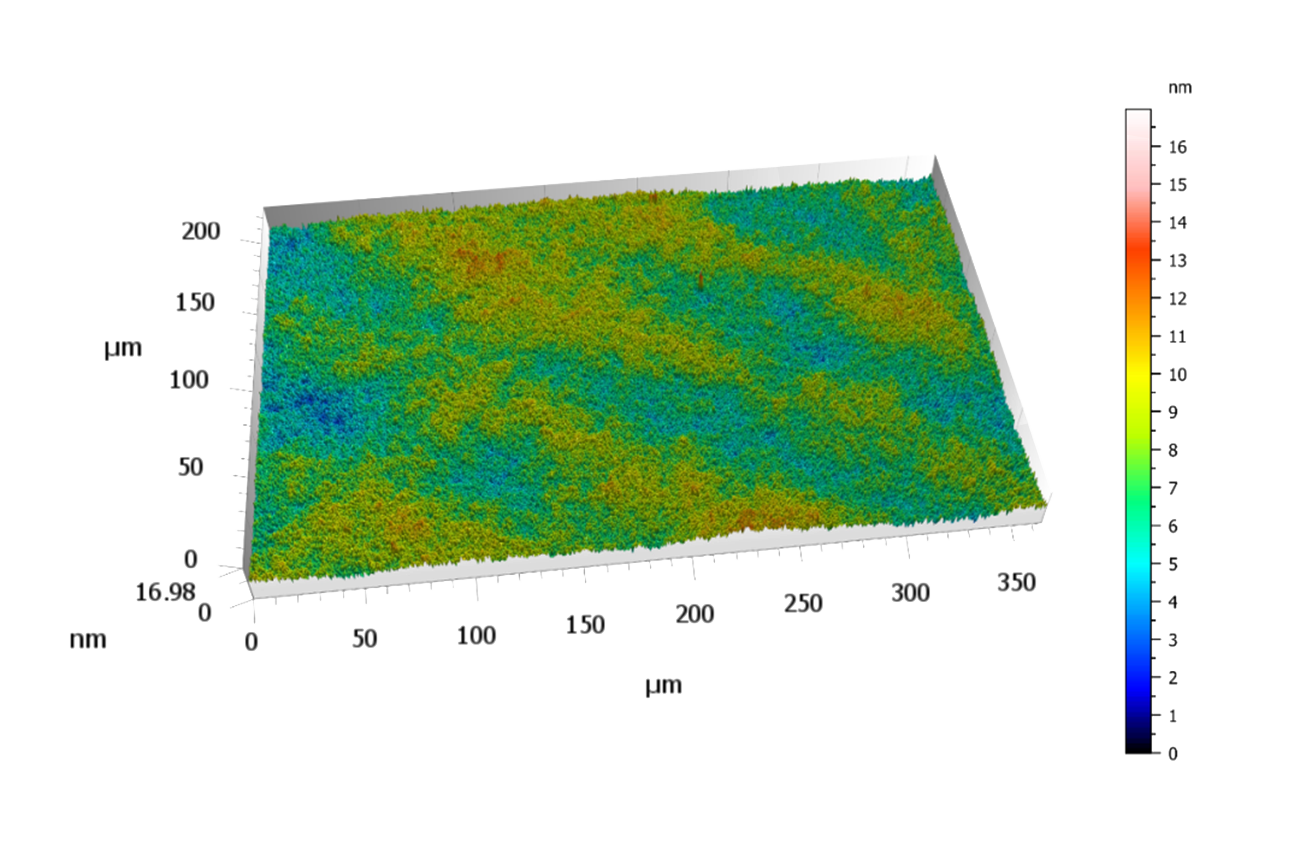
光学、半导体等超光滑表面,可结合Rq以及三维参数使用。按ISO 25178,三维参数与二维参数存在对应关系:Sa(算术平均高度)对应Ra,Sq(均方根偏差)对应Rq,Sz对应Rz。优可测白光干涉仪AM系列涵盖国际标准的测量工具,可在同一台设备上完成线粗糙度与面粗糙度参数的计算。以AM-8000系列为例,其公开参数中RMS重复性可达0.002nm,检测精度小于1nm,适合微纳级表面的参数评定。
需要提醒的是,粗糙度参数的选用与现场验收直接挂钩。同一台设备上,切换Ra与Rz只是软件里的一次选择,但图纸、工艺文件与检测报告三处的参数必须统一,否则数据再准也无法作为判定依据。
图纸或检测报告标注粗糙度时,需要写清三件事:参数符号(如Ra)、数值与单位(如Ra 0.4μm)、取样长度或评定长度的约定。只写数值不写参数与长度,是最容易被忽略的歧义来源。另外,三维参数(Sa、Sq、Sz)与二维参数的对应关系,也应在新旧图纸交替时一并说明,避免因口径不同产生误判。
Ra反映总体水平,Rq强调偏离程度,Rz捕捉极端峰谷,三者各司其职。选用的关键在于先明确验收要控制的风险:是整体光滑程度,还是单个缺陷,或是承载与耐磨。把参数口径、取样长度与评定基准在图纸和检测报告中写清楚,粗糙度验收才不会因为“用的不是同一个参数”而产生争议。