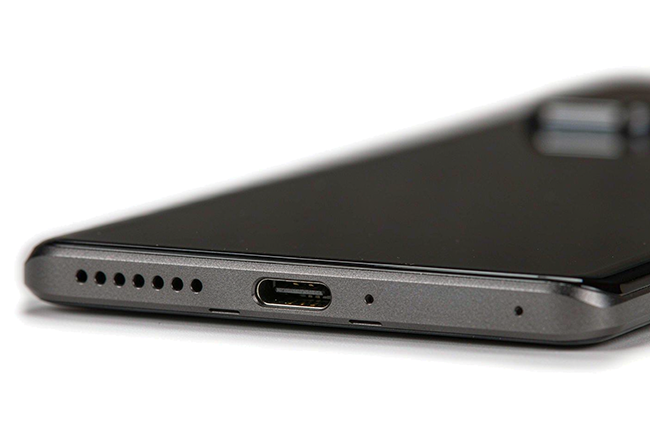
高度差指 Type-C 母座内鸭舌(舌片)上表面与金属外壳上表面之间的 Z 向落差,反映舌片压入后相对外壳下沉多少。鸭舌是宽不足 1mm 的悬臂薄片,外壳为冲压件、边缘带 R 角与翻边,两者并非一体加工,落差完全由装配压入量决定。
该值既是装配工艺的反馈量,也是插拔寿命的前置判据:落差过大,公头插入时舌片受力偏、接触电阻上升;落差过小,插拔偏紧、镀层易磨。测量难点在于鸭舌沉入外壳内腔,测量面被外壳遮挡;塞规等接触式测量会压弯舌片,同一人两次读数都不一致;2D 成像无高度信息。客户缺少不接触、可量化、能覆盖整条端口的高度判定手段。
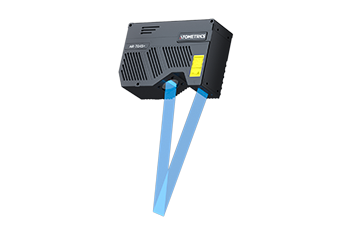
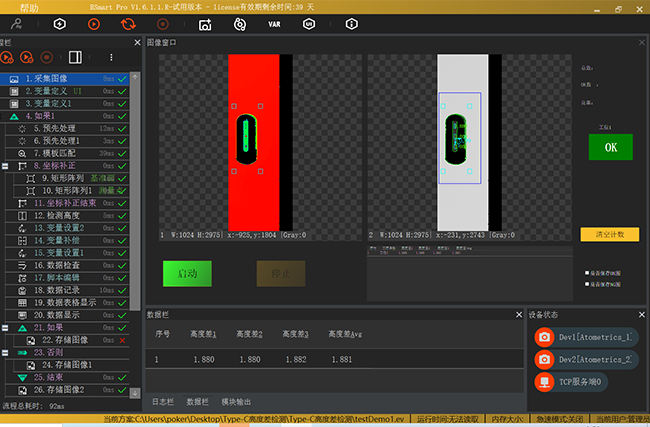
采用优可测 AR 系列 3D 线激光测量仪 AR系列,以非接触方式获取端口的 Z 向高度数据。在 2D 灰度图上分别框选测量区与基准区,将基准区中的点集拟合成基准面,取测量点到该基准面的平均距离作为高度差,从而规避装夹姿态与工件整体倾斜对结果的影响。
AR-5008 视野 8.7mm、量程 4.6mm、Z 向精度 4μm,单次视野可覆盖整条端口;扫描速度 20mm/s,CT 约 3s/pcs。针对 0.03mm 的精度要求,实测高度重复性达 0.0024mm,仅占指标要求的 8%。

深圳总部:深圳市福田区彩田路7006号深科技城C座6层
武汉分公司:武汉市东湖新技术开发区关山一路1号光谷
软件园恒隆大楼D8栋三单元一楼
苏州分公司:苏州工业园区西马环路16号西交大苏州科教
创新基地主楼102-104
成都分公司:成都高新区锦云东三巷1号金融麦田C104
服务热线:400 080 3885
Sales@atometrics.com.cn