2026年,动力电池与储能需求持续攀升。电芯能量密度提升、快充倍率上行、模组结构从CTP走向CTC,整包内部承载电流的连接点越来越密,每一处的接触电阻与热阻都被放到了更严的审视之下。
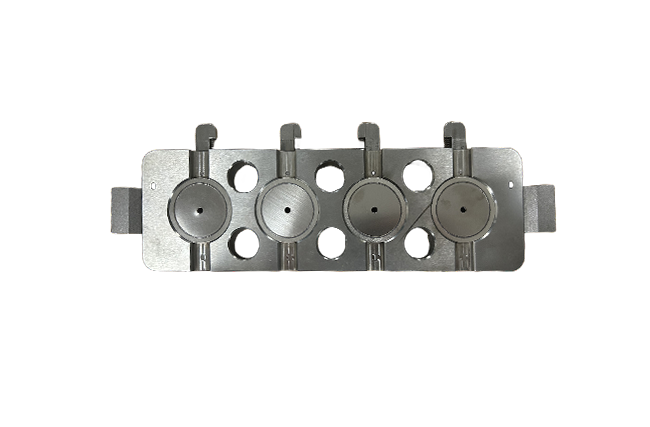
在每一个模组内部,电池转接片承担着“电流枢纽”的角色——它连接电芯极柱与汇流排,既是电流的通道,也是热量的出口。而它的金属面是否平整,直接决定了这道连接能否稳定成立。
转接片的平面度难守与它的成型方式直接相关。它壁薄面大,冲压成形后还要经过清洗工序,两者都会在薄壁结构上引入应力释放与微量变形,翘曲的产生几乎是材料与工艺的固有倾向。模具本身保证不了逐件的面型一致性。
理想状态下,转接片的整个金属面都应与电芯极柱、汇流排充分贴合。但如果此时平面度数值偏大,面型便会出现翘曲,局部区域便无法贴合到位。贴合不实的转接片,经激光焊接后形成虚焊。接触电阻偏大,并伴随局部温升。这条失效链有个特点:它不在焊接工位当场暴露。多数情况要等到模组测试甚至整包测试阶段才被发现,而那时已完成大量装配——返工成本远高于零件本身。
更棘手的是现场缺少可逐件执行、口径统一的判定手段。
现有手段多为塞尺或三坐标抽测,两者各有一道过不去的坎。
塞尺读数受操作者手感影响,同一件两次测量结果可能不一致;判定口径不统一,批次数据就无法横向对比,工艺调整也缺少量化依据。
三坐标的精度足够,但单件耗时数分钟,无法覆盖全检,只能抽取少量样件。而翘曲是个分布问题——它可能集中在某几件上,恰好没被抽到。
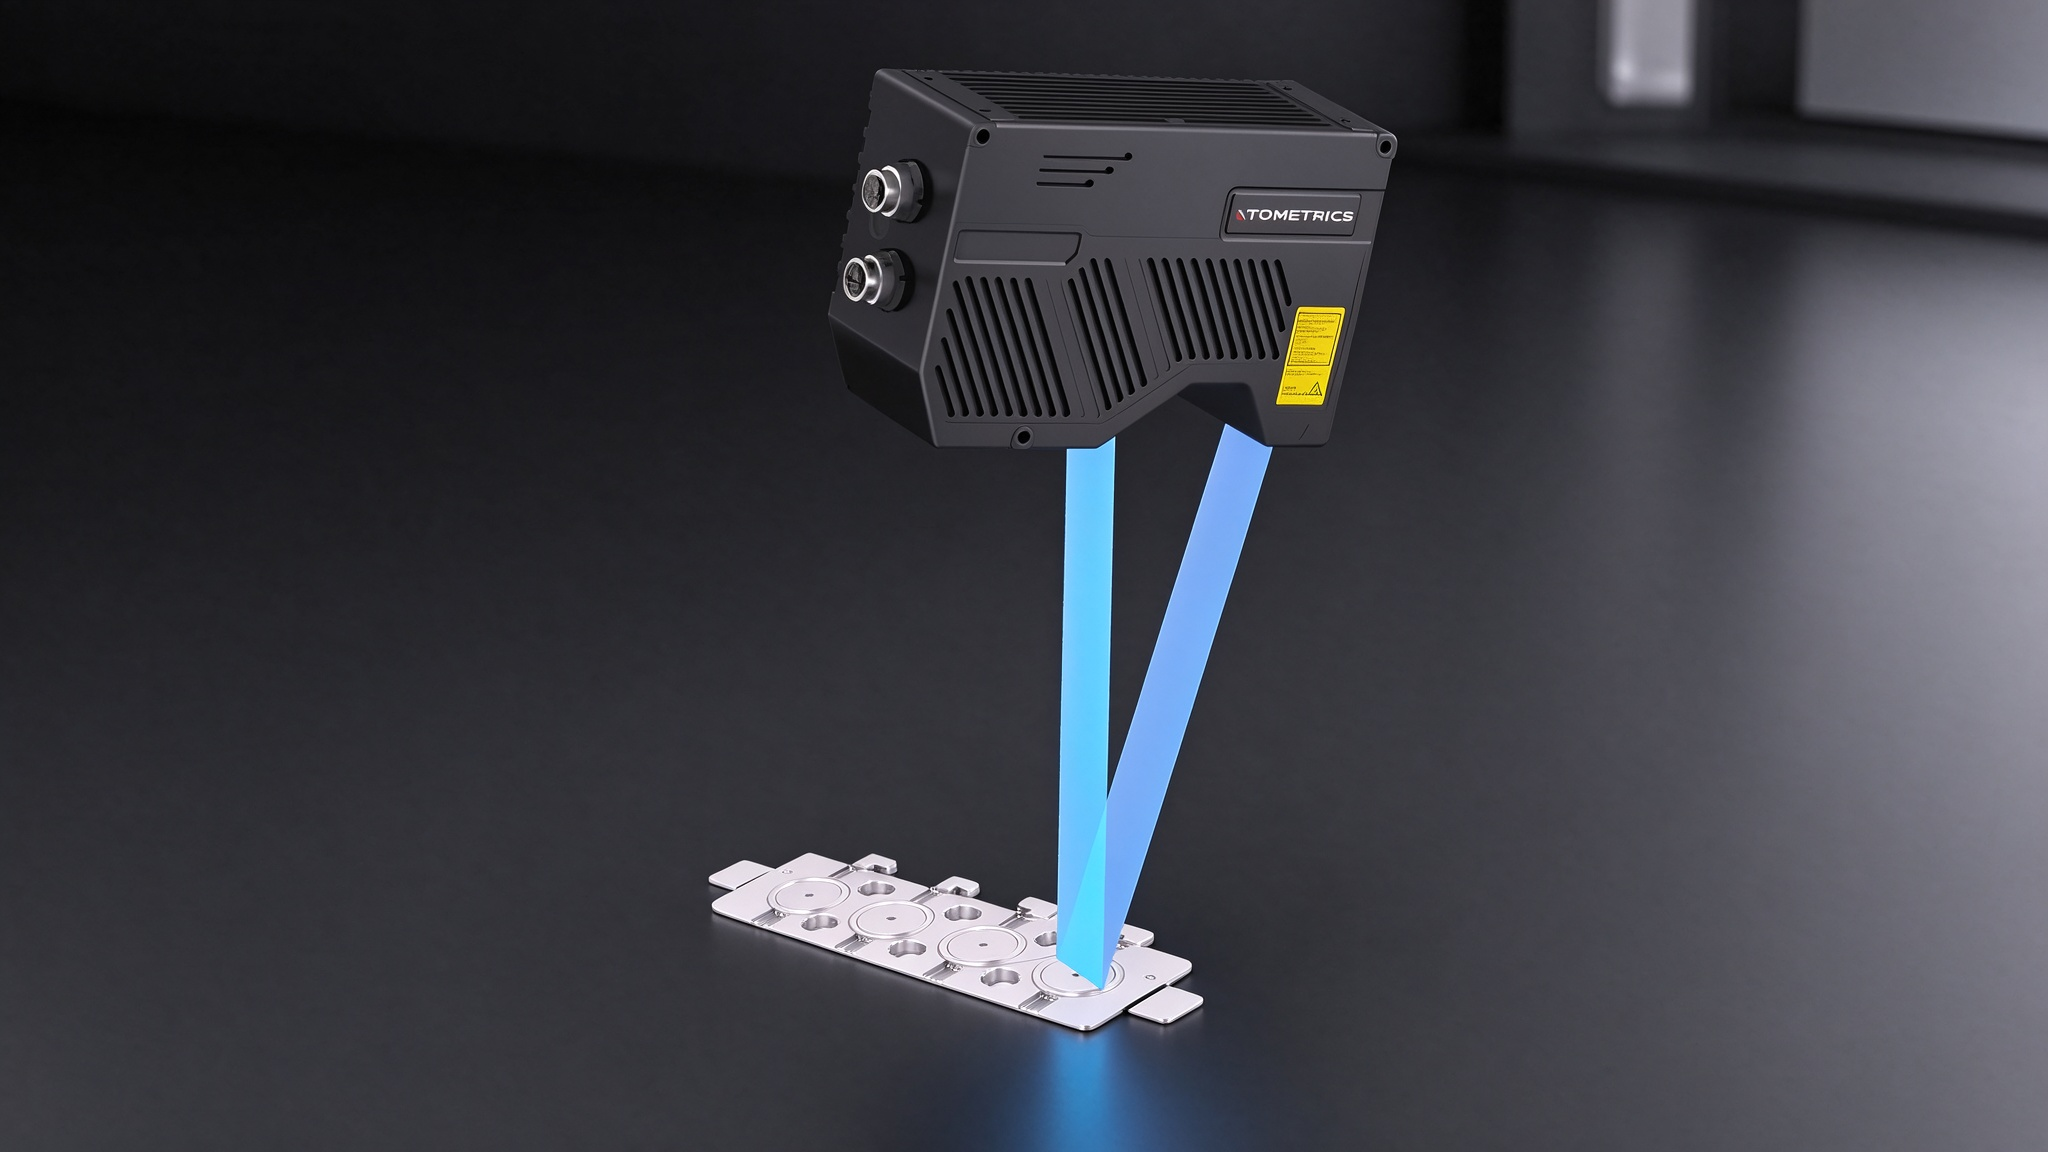
面对转接片金属面的平面度测量需求,接触式手段的局限已经清楚。客户找到优可测,场景的验收标准为平面度0.01mm。经工程师选型与技术支持,客户选择采用优可测3D线激光测量仪AR系列,以非接触线扫描方式获取金属面的三维高度数据。
3D线激光测量仪基于三角反射法对产品表面高度信息进行测量。线激光投射到被测表面形成轮廓,相机按三角关系成像,单次采集即获得一条完整轮廓的高度数据,配合产线运动完成整面扫描。AR系列不挑测量物体的颜色、材质与表面状态,整个面可以被逐件量出来。
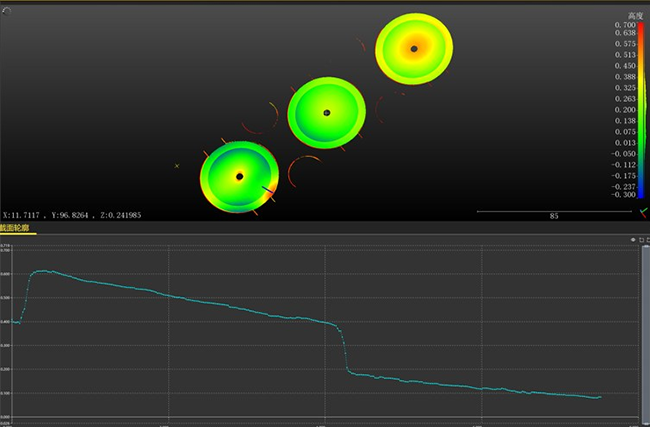
优可测工程师在治具面上取 6 个 ROI 作最小二乘拟合基准,再取样品内圈 20 点、外圈 20 点到基准面的距离,最大值减最小值即平面度。差值越小,转接片与电芯极柱、汇流排的贴合越充分,激光焊接或螺栓压接的接触电阻与热阻越稳定。最后,优可测团队测量方案成功落地完成验收,实测重复性 0.006 mm;准度误差 0.025 mm,超要求 2.5 倍。
从动力电池的整包结构,到一块转接片上的0.01mm——这条链路的两端,一头是万亿级的能源产业,一头是产线上无声的质量博弈。转接片不是模组里最贵的零件,但它的贴合质量,是一个模组能跑多久、跑多稳的底线。在快充倍率上行、整包结构持续紧凑的趋势下,这道底线只会越收越紧。

深圳总部:深圳市福田区彩田路7006号深科技城C座6层
武汉分公司:武汉市东湖新技术开发区关山一路1号光谷
软件园恒隆大楼D8栋三单元一楼
苏州分公司:苏州工业园区西马环路16号西交大苏州科教
创新基地主楼102-104
成都分公司:成都高新区锦云东三巷1号金融麦田C104
服务热线:400 080 3885
Sales@atometrics.com.cn