音响金属件在完成加工后,表面粗糙度同时影响三个方面:外观质感、装配配合精度、声学腔体的声学性能。对音响类产品而言,金属面板与腔体结构件的表面状态会改变声波在腔体内的反射行为,粗糙度不一致还可能带来批次间的听感差异。因此,外观面的粗糙度不能仅凭目视或手感判断,需要可量化的数据支撑。
常规做法是接触式粗糙度仪,但在外观面上,它很快会遇到三个问题。
优可测AM-7000系列白光干涉3D形貌测量系统,以"面"的形式获取表面3D形貌,兼顾线粗糙度和面粗糙度,无损伤、更细微,软质材料同样可以测量 。它给出的不是一个孤立的读数,而是一整套Sa评价能力。
近期,优可测接到客户需求,要求做到:Sa ≤ 1nm,理想状态控制在 0.5nm 以内。该要求已进入亚纳米量级,对测量设备的垂直分辨率与重复性提出很高要求。白光干涉仪AM-7000系列可实现亚纳米级测量,最高RMS重复性可达0.002nm ,正好落在客户验收区间里,让1nm甚至0.5nm的差异变成一个能稳定复现的数字。
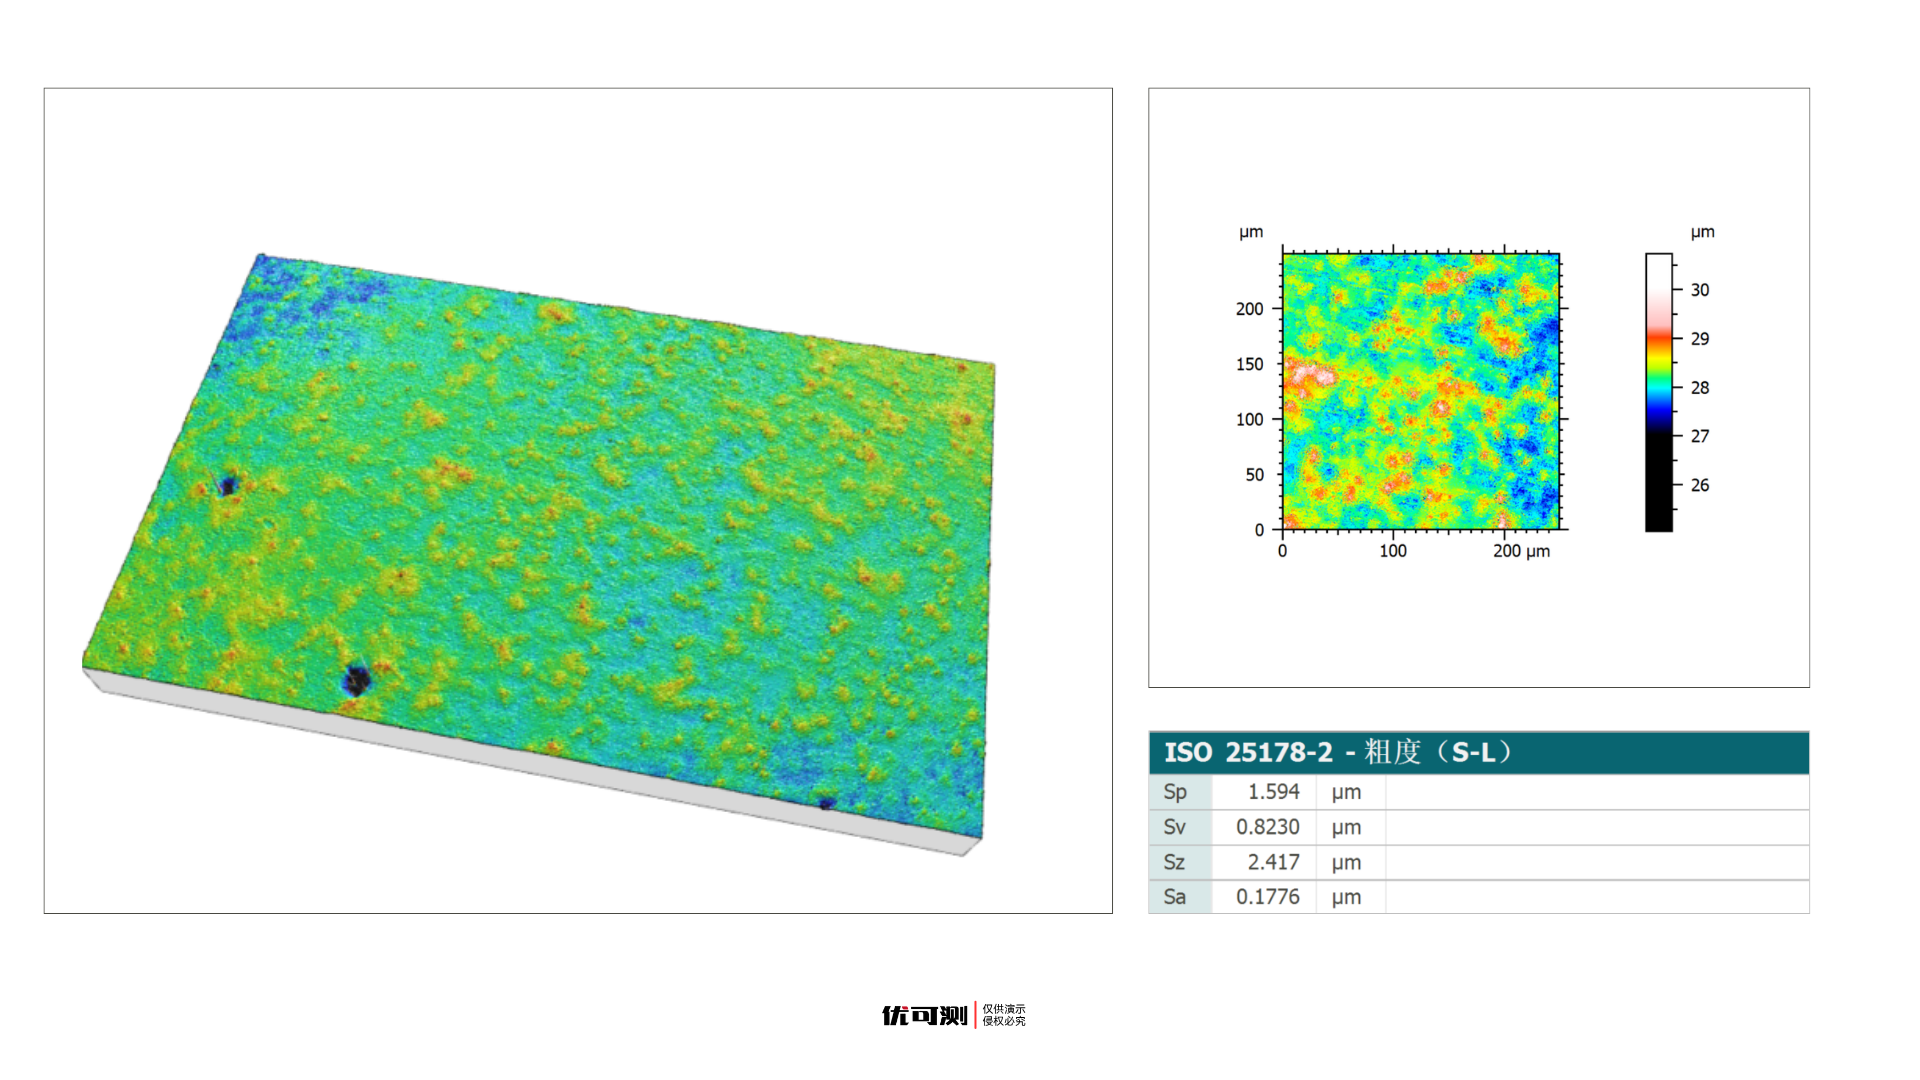
此外,优可测白光干涉仪AM-7000系列支持测量低至0.02%反射率的高透明产品,搭配230万/500万像素可选的高感光科研级CMOS相机与弱光提取算法,能把以往难以捕捉的微弱光信号提取出来 。金属外观面可能是镜面,也可能是哑光处理,这一点很关键。
音响金属件的外观面是个特别的对象。它看不见纳米级的高低起伏,却靠这些起伏决定质感;它要求极高的测量精度,却经不起探针的一次触碰。优可测白光干涉仪以非接触三维测量方式直接输出 Sa 值,为该类高精度外观面的粗糙度检测提供了一条可量化、可复现的路径。

深圳总部:深圳市福田区彩田路7006号深科技城C座6层
武汉分公司:武汉市东湖新技术开发区关山一路1号光谷
软件园恒隆大楼D8栋三单元一楼
苏州分公司:苏州工业园区西马环路16号西交大苏州科教
创新基地主楼102-104
成都分公司:成都高新区锦云东三巷1号金融麦田C104
服务热线:400 080 3885
Sales@atometrics.com.cn